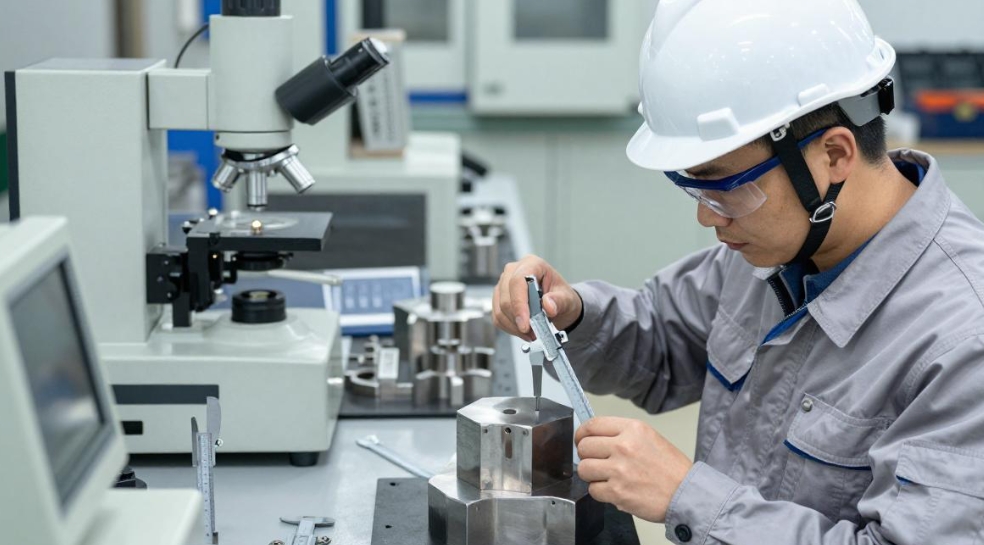
品质是公司的基石、是公司整体素质的体现、也是市场的保证。我们公司以”不接受不良品、不制造不良品、不流出不良品”为原则,严格要求品质人员的专业技术与综合能力。建立完善的品质培训、业绩考核、岗位竞升选拔的管理制度,配有高端、精密的测量仪器及各种试验室设备;不断持续改进、逐步实现产品零缺陷的品质目标。
工业加工质量控制工艺介绍
工业加工质量控制是贯穿产品全制造流程的系统性管控体系,通过对人、机、料、法、环五大核心要素的精准管控,将质量波动控制在合理范围内,最终保障成品精度、性能完全符合设计与标准要求,是现代制造业实现稳定量产、满足ISO9001等国际规范的核心基础。
核心管控逻辑
质量控制的核心是区分两类不同的质量波动:
l 正常波动:由材料微小差异、设备轻微振动等随机因素导致,技术上难以完全消除,且消除成本远高于收益,属于可接受的受控状态
l 异常波动:由刀具严重磨损、工艺参数偏离、设备故障等可识别的主导因素变化引发,会直接导致批量质量缺陷,是质量控制的重点干预对象
全流程标准化工艺
1. 前期工艺设计阶段
l 依据产品图纸明确精度要求,规划工序路线,选定适配的设备、刀具与工装夹具,确定最优切削参数、定位方案等核心工艺文件
l 同步完成质量控制点设置,提前识别各工序的主导影响因素,制定针对性防误措施
2. 生产过程管控阶段
l 针对不同主导因素的工序执行差异化管控:手工工序强化人员技能培训与巡检,自动化设备工序落实日点检制度,参数敏感工序实时监控温度、压力等指标波动[3]
l 推行首件检验、巡回检验机制,在批量加工前确认首件尺寸合格,加工过程中定期抽检,及时发现异常趋势[3]
3. 成品检测收尾阶段
l 采用三坐标测量机、表面粗糙度仪等专业设备完成全尺寸检测,覆盖形位公差、表面质量等所有要求项
l 同步记录全流程质量数据,形成可追溯的质量档案,为后续工艺优化提供数据支撑
主流管控技术分类与特性
|
管控技术 |
核心特点 |
适配场景 |
推荐星级 |
|
统计过程控制(SPC) |
通过数据分析预判质量异常趋势,提前干预 |
大批量连续生产工序 |
⭐⭐⭐⭐⭐ |
|
首件三检制 |
操作者自检、复检、质检专检三重确认 |
换型、换刀后的首件生产 |
⭐⭐⭐⭐☆ |
|
在线实时监测 |
加工过程中同步采集尺寸、振动数据,动态调整参数 |
高精度数控加工场景 |
⭐⭐⭐⭐☆ |
|
防错(Poka-Yoke)设计 |
从工装、程序层面从根源杜绝错误操作 |
人工占比高的工序 |
⭐⭐⭐☆☆ |