高精度、大中小批量加工、图/样快
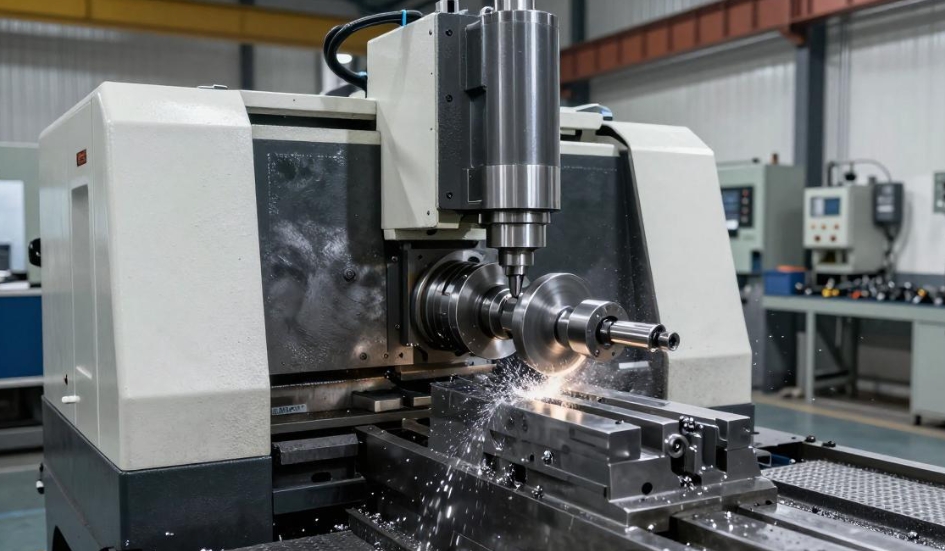
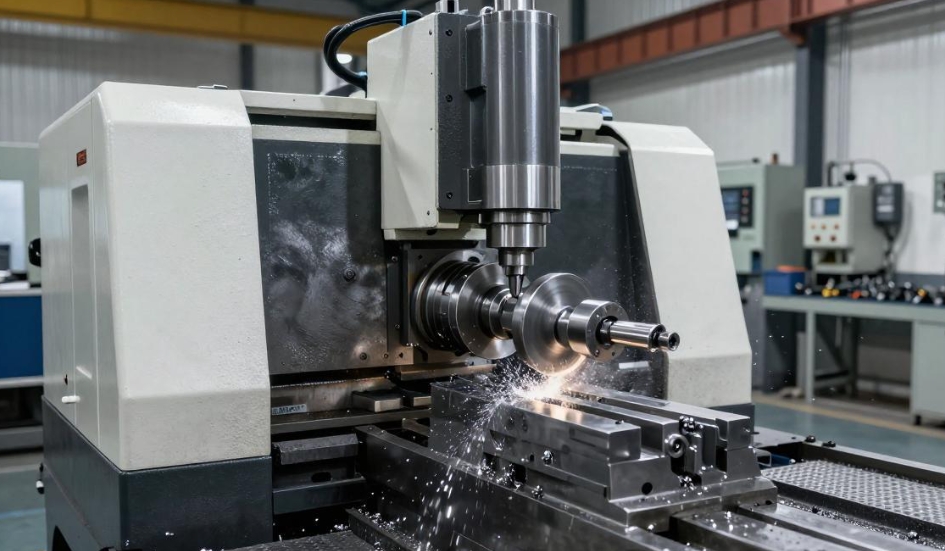
CNC铣削是依托计算机数字控制系统驱动高速旋转多刃铣刀,对工件进行间断式材料去除的减材制造工艺,是当前工业制造中应用最广泛的精密加工技术之一,适配绝大多数硬质工程材料的复杂结构成型需求。
核心工艺原理
CNC铣削的加工运动由两部分核心动作构成:
l 主运动:主轴带动铣刀高速旋转,提供切削所需的线速度
完整标准化工艺流程
1. 前期准备阶段
l 图纸与程序核对:确认加工图纸基准与程序单要求一致,校验G代码的切削参数合理性
l 工件装夹找正:清理机床台面与工件底面,通过虎钳、码仔压板等工装固定工件,完成分中对刀建立工件坐标系
l 刀具配置:根据工件材料与加工深度选择适配刀具,装夹时保证刀具悬伸长度略大于加工深度2mm,避免刀柄碰撞工件
2. 正式加工阶段
l 开粗工序:采用大进给量快速去除大部分余量,优先选用逆铣方式应对带硬皮的毛坯件,减少刀具崩损风险
l 半精加工:预留0.1~0.3mm的精加工余量,修正开粗留下的形变误差
l 精加工:切换顺铣模式,利用铣刀向下的分力压紧工件,提升表面光洁度,精加工时切削刃磨损慢,加工表面质量更高
主流工艺分类与特性
|
工艺类型 |
核心特点 |
适配场景 |
推荐星级 |
|
普通三轴铣削 |
仅X/Y/Z三轴联动,编程简单成本低 |
平面、沟槽、常规箱体零件 |
⭐⭐⭐⭐☆ |
|
高速铣削 |
主轴转速10000~100000rpm,切削速度远超传统工艺 |
薄壁件、高精度模具型腔 |
⭐⭐⭐⭐⭐ |
|
五轴联动铣削 |
额外增加两个旋转轴,刀具可多角度接触工件 |
航空叶轮、复杂曲面精密零件 |
⭐⭐⭐⭐☆ |
|
微铣削 |
微米级小直径刀具,加工精度达微米级 |
3C电子微型结构件 |
⭐⭐⭐☆☆ |